Perché la disciplina della calibrazione determina l'integrità dei dati
Ogni processo a temperatura controllata, dalla logistica della catena del freddo alla produzione sterile, dipende da un presupposto pacifico: che il numero visualizzato su un sensore rifletta la realtà. Questa ipotesi vale solo se taratura degli strumenti di misura viene trattata come una disciplina pianificata piuttosto che come una soluzione reattiva. Una sonda alla deriva non si annuncia. Riporta semplicemente un valore che sembra plausibile pur divergendo silenziosamente dalla condizione reale all'interno di una camera, tubazione o unità di stoccaggio.
Questo articolo illustra i meccanismi pratici per costruire un programma di calibrazione e validazione difendibile, compreso il quadro QI/OQ/PQ, la convalida della mappatura della temperatura, i requisiti di tracciabilità e la cadenza di ricalibrazione che evita che gli audit di conformità diventino eventi stressanti.
I fondamenti della calibrazione dello strumento
La calibrazione è il confronto documentato delle letture di uno strumento rispetto a uno standard di riferimento di accuratezza nota, seguito dalla regolazione o dalla documentazione della deviazione rilevata. Si distingue dalla verifica, che conferma soltanto che uno strumento rimane entro la tolleranza senza necessariamente correggerlo. Entrambe le attività si inseriscono in un sistema di qualità più ampio, ma rispondono a domande diverse.
- La calibrazione stabilisce la relazione tra il valore visualizzato e il valore reale in punti di riferimento specifici
- La verifica conferma che la relazione è ancora valida in una data successiva
- La convalida conferma che l'intero sistema di misurazione funziona correttamente nel suo ambiente operativo effettivo
Le strutture che operano secondo quadri di qualità come ISO 17025, GxP o FDA 21 CFR Parte 11 richiedono in genere tutte e tre le attività, applicate in sequenza, con la conservazione dei registri per un periodo definito. Il punto di partenza per la maggior parte dei programmi è un inventario: ogni sensore di temperatura, trasmettitore e dispositivo di registrazione in uso, insieme alla relativa classificazione di criticità.
Comprendere il quadro IQ/OQ/PQ
Il IQ/OQ/PQ Il modello suddivide la qualificazione delle apparecchiature in tre fasi sequenziali. Saltare una fase, o trattarla come una formalità, è uno dei motivi più comuni per cui i risultati degli audit vengono visualizzati anni dopo l'installazione.
| Palcoscenico | Concentrarsi | Prove tipiche |
|---|---|---|
| Qualificazione dell'installazione (IQ) | Ricezione, posizionamento e cablaggio corretti delle apparecchiature rispetto alle specifiche | Numeri di serie, schemi elettrici, condizioni ambientali al momento dell'installazione |
| Qualificazione Operativa (OQ) | L'apparecchiatura funziona correttamente nell'intervallo operativo previsto | Test di allarme, controlli di portata, registrazioni di configurazione del software |
| Qualificazione delle prestazioni (PQ) | Il sistema funziona in modo affidabile in condizioni di carico e durata reali | Risultati dello studio sulla mappatura della temperatura, registri di monitoraggio di più giorni |
PQ è dove validazione della mappatura della temperatura vite. È la fase che dimostra che una camera, una stanza o un contenitore per il trasporto non ha zone calde o fredde nascoste che un singolo sensore fisso non vedrebbe.
Un tipico flusso di lavoro di qualificazione
Il diagram below illustrates how the three qualification stages connect to ongoing calibration activity, forming a closed loop rather than a one-time event.
Il Role of the Monitoring Hardware Itself
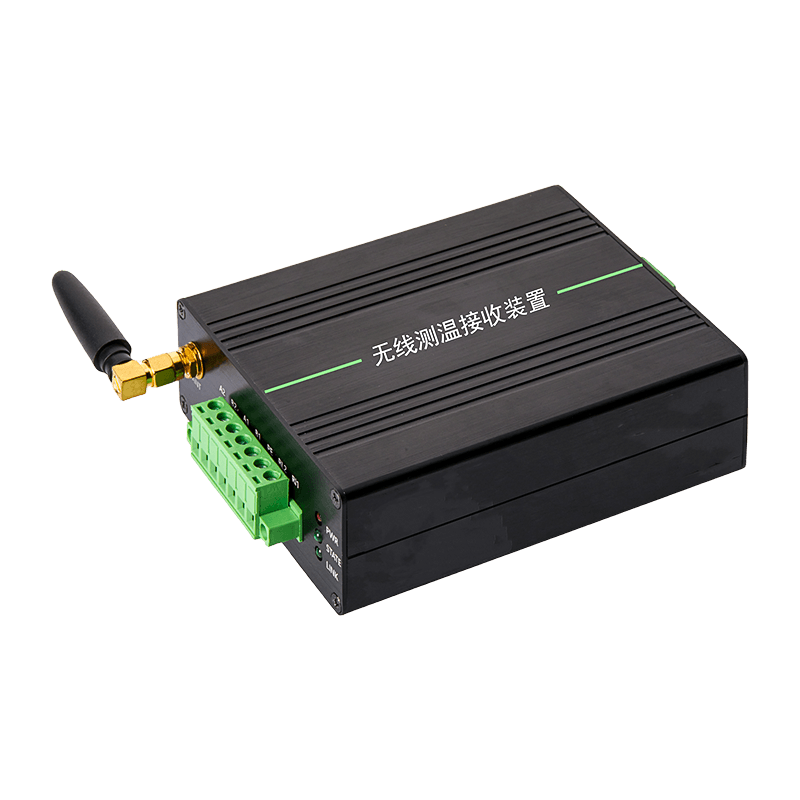
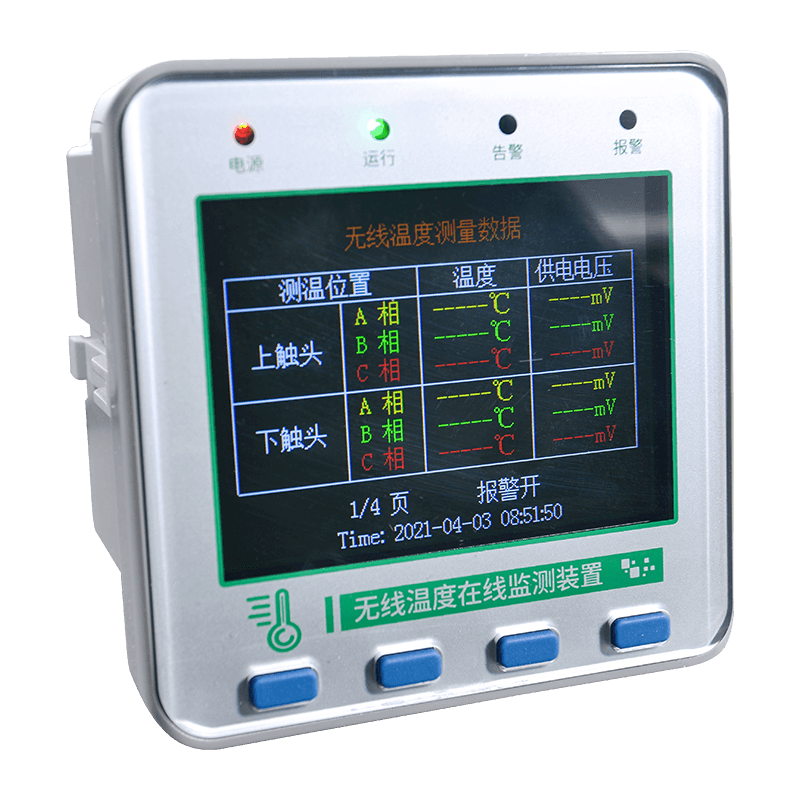
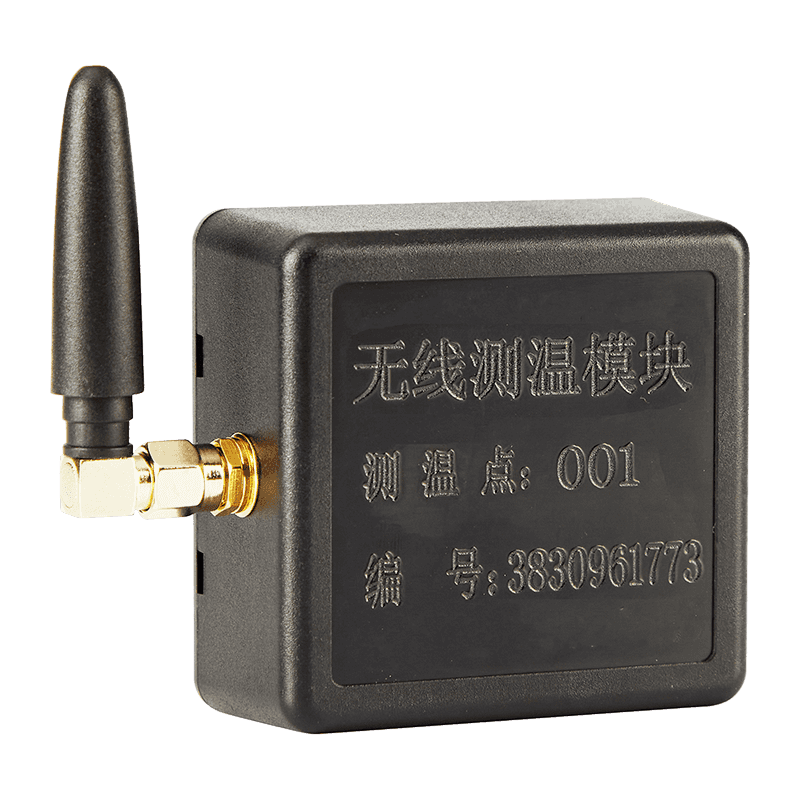
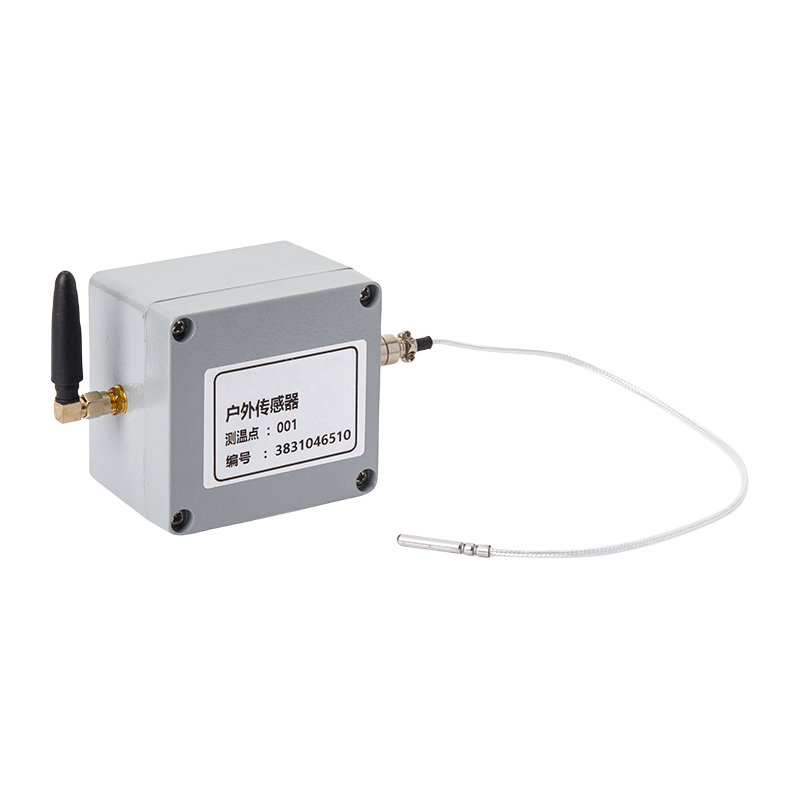
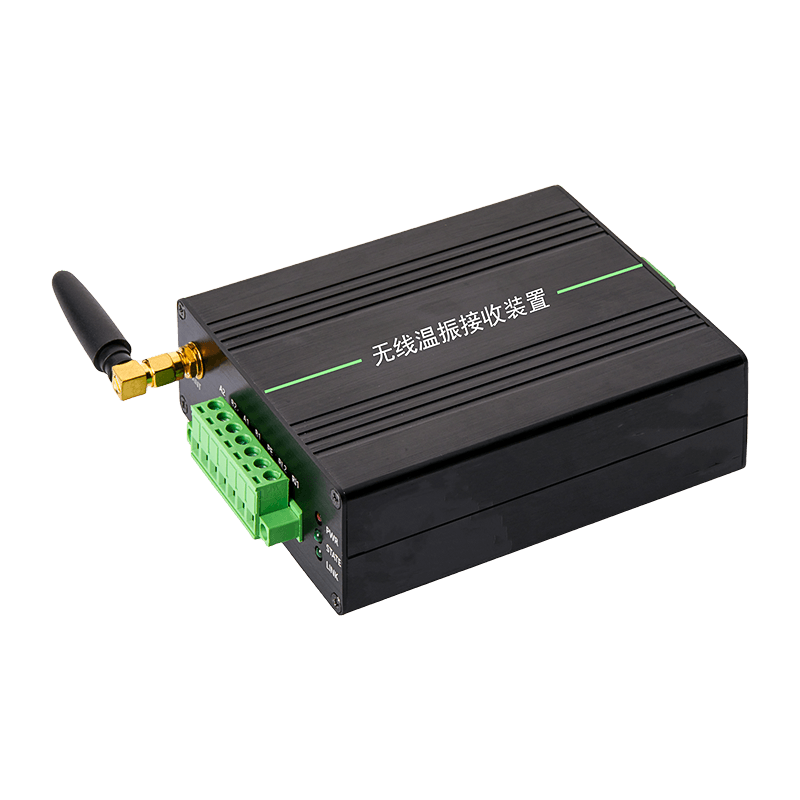
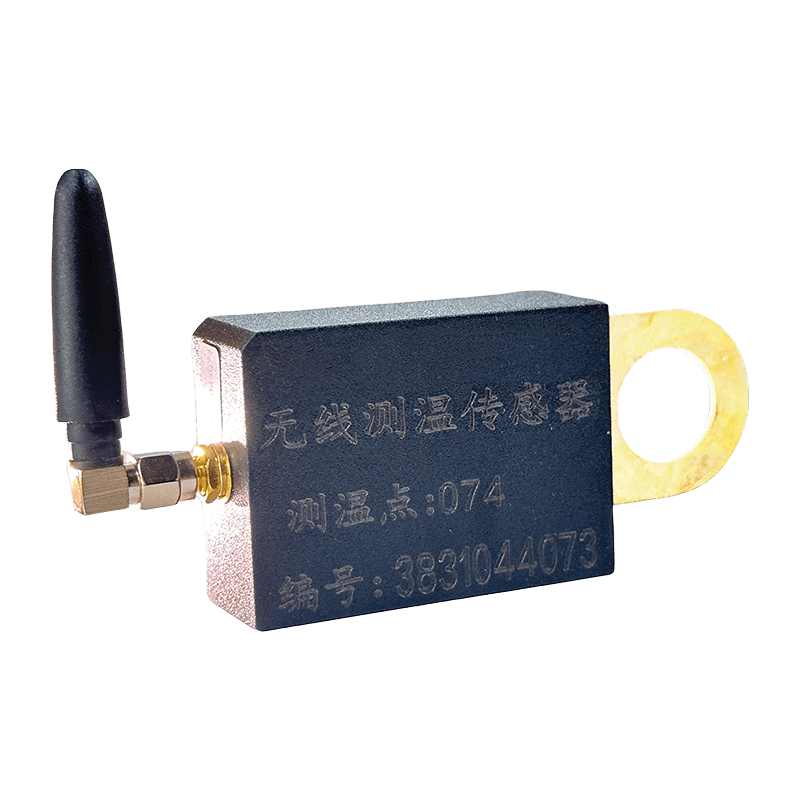
I protocolli di qualificazione e calibrazione sono validi tanto quanto l'hardware che cattura i dati. In ambienti distribuiti come magazzini, corridoi o linee di produzione multizona, un host montato su guida che aggrega le letture da diversi punti di sonda semplifica sia lo studio di mappatura che l'audit trail in corso. A Unità principale di misurazione della temperatura della guida viene generalmente installato su una guida DIN all'interno di un armadio di controllo, dove raccoglie i dati dai sensori cablati o wireless e li inoltra a un sistema di registrazione centrale.
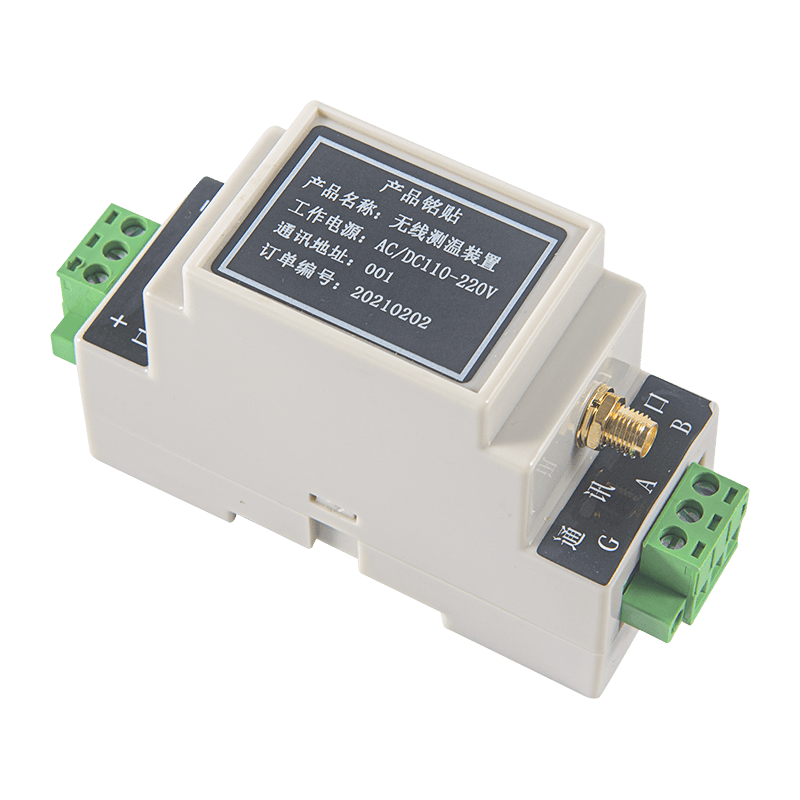
Poiché questo tipo di unità si trova al centro di una rete di monitoraggio, il suo record di qualificazione conta tanto quanto quello delle singole sonde che la alimentano. Strutture che si affidano a un host montato su rotaia validazione della mappatura della temperatura dovrebbe confermare che sia l'host che i sensori collegati portano certificati di calibrazione indipendenti, poiché un errore nel punto di aggregazione può mascherare o distorcere le letture di una sonda altrimenti accurata.
Conduzione di uno studio sulla mappatura della temperatura
Gli studi di mappatura posizionano più registratori di dati calibrati in uno spazio per identificare variazioni che un singolo punto di controllo non rivelerebbe mai. Una cella frigorifera, ad esempio, può mostrare una differenza di due o tre gradi tra un angolo vicino a una porta e il centro della stanza, puramente a causa dei modelli di circolazione dell'aria.
- Definire l'ambito della mappatura: camera vuota, camera carica o entrambi, a seconda dei requisiti normativi
- Posizionare i sensori nei punti che rappresentano le posizioni peggiori, in genere angoli, guarnizioni delle porte e aree più lontane dalle unità di trattamento dell'aria
- Esegui lo studio durante un ciclo operativo completo, spesso da 24 a 72 ore, catturando gli eventi di apertura delle porte, se applicabile
- Identificare i punti stabili più caldi e più freddi per determinare dove posizionare i sensori di monitoraggio permanenti
- Documentare i risultati in un rapporto formale che faccia riferimento allo stato di calibrazione di ogni registratore utilizzato
Il output of this exercise directly informs where a permanent sensor network, and its central aggregation unit, should be positioned for ongoing monitoring rather than one-time assessment.
Certificati di Tracciabilità e Taratura
Un certificato di calibrazione ha senso solo se lo standard di riferimento utilizzato per generarlo è esso stesso riconducibile attraverso una catena ininterrotta a uno standard nazionale o internazionale. Negli Stati Uniti, questo in genere significa che lo strumento di riferimento è Tracciabile dal NIST , il che significa che la sua cronologia di calibrazione si collega al National Institute of Standards and Technology attraverso una sequenza documentata di confronti.
| Elemento del certificato | Perché è importante |
|---|---|
| Identificazione della norma di riferimento | Conferma che il confronto è stato effettuato con un dispositivo noto e tracciabile |
| Letture come trovato e come lasciato | Mostra se lo strumento ha subito una deriva prima della regolazione |
| Dichiarazione sull'incertezza di misura | Quantifica l'intervallo di confidenza attorno a ciascun valore registrato |
| Condizioni ambientali durante la prova | Esclude i fattori ambientali come causa di risultati imprevisti |
| Identificazione del tecnico e dell'attrezzatura | Supporta i requisiti di audit trail nella maggior parte dei sistemi di qualità |
Leggere correttamente l'incertezza di misura
L’incertezza di misura viene spesso fraintesa come un margine di errore causato da uno strumento difettoso. In pratica, si tratta di un'affermazione statistica che descrive l'intervallo entro il quale si prevede che rientri il valore reale, dati gli effetti combinati dello standard di riferimento, dell'ambiente e della risoluzione stessa dello strumento. Un certificato di calibrazione che dichiara un'incertezza di più o meno 0,2 gradi non ammette debolezza; fornisce le informazioni necessarie per decidere se lo strumento è adatto per un'applicazione specifica.
Un processo con una banda di tolleranza di cinque gradi può comodamente utilizzare uno strumento valutato con un'incertezza di 0,2 gradi. Un processo con una fascia di un grado non può farlo, e selezionare l'attrezzatura senza controllare questo valore è una fonte comune di audit falliti molto tempo dopo l'installazione.
Impostazione di un programma di ricalibrazione periodica
La frequenza di ricalibrazione dovrebbe essere basata sulla criticità, sui dati storici di deriva e sulle indicazioni del produttore piuttosto che su un singolo intervallo predefinito applicato a un'intera struttura.
| Tipo di applicazione | Intervallo tipico | Note |
|---|---|---|
| Controllo dei processi critici (sterilizzazione, catena del freddo) | Da 6 a 12 mesi | Intervallo più breve se la deriva storica supera la tolleranza |
| Monitoraggio generale della struttura | Da 12 a 24 mesi | Regolare in base allo stress ambientale e all'utilizzo |
| Strumenti di riferimento o master | 12 mesi, laboratorio esterno | Non dovrebbe mai essere calibrato rispetto a un dispositivo di qualità inferiore |
Gli strumenti che ritornano costantemente entro una banda ristretta della loro lettura precedente sono candidati per l'estensione dell'intervallo, a condizione che questa decisione sia documentata e rivista periodicamente piuttosto che assunta indefinitamente.
Insidie comuni nei programmi di calibrazione
- Trattare la calibrazione come un'attività di installazione una tantum anziché come un ciclo ricorrente
- Utilizzo di uno standard di riferimento con tracciabilità sconosciuta o scaduta
- Impossibile registrare i valori rilevati prima della correzione, perdendo evidenza delle tendenze alla deriva
- Posizionamento di sensori permanenti in base alla comodità piuttosto che alla mappatura dei risultati dello studio
- Trascurare l'hardware di aggregazione stesso durante la pianificazione calibrazione dell'apparecchiatura , concentrandosi solo sulle singole sonde
Domande frequenti
Q1: Qual è la differenza tra calibrazione e convalida?
La calibrazione confronta l'output di un singolo strumento con un riferimento noto e documenta o corregge qualsiasi deviazione. La convalida conferma che un intero sistema, inclusi strumenti, procedure e ambiente, funziona costantemente come previsto per il suo caso d'uso effettivo.
Q2: Con quale frequenza dovrebbero essere ripetuti gli studi di mappatura della temperatura?
La maggior parte dei quadri di qualità consiglia di ripetere uno studio di mappatura dopo qualsiasi modifica significativa al layout, alla configurazione HVAC o al modello di carico e come rivalutazione di base ogni uno o tre anni, anche senza modifiche.
D3: Cosa garantisce effettivamente la tracciabilità NIST?
Garantisce che lo standard di riferimento utilizzato durante la calibrazione abbia una catena ininterrotta e documentata di confronti con uno standard di misurazione nazionale, dando la certezza che l'accuratezza dichiarata non è auto-riportata.
D4: Una struttura può estendere gli intervalli di calibrazione per ridurre i costi?
L'estensione dell'intervallo è accettabile in molti sistemi di qualità se supportata da dati di stabilità storica, ma deve essere una decisione documentata e rivista piuttosto che un salto informale di un controllo pianificato.
Q5: L'unità di monitoraggio centrale necessita di un proprio registro di calibrazione?
SÌ. Qualsiasi dispositivo che aggrega o visualizza letture da più sensori può introdurre il proprio errore o ritardo, quindi la cronologia di calibrazione e verifica dovrebbe essere tracciata separatamente dalle singole sonde a cui si collega.